环保胶层鞋底结合平整度检验的核心指标
环保胶层鞋底与鞋面的结合平整度是决定成品鞋履外观质量与耐用性的关键环节,其检验逻辑严格遵循物理贴合状态与视觉一致性的双重标准。在实际生产场景中,胶层厚度均匀性直接影响了粘合界面的应力分布,过厚或过厚的胶层不仅会导致局部凸起,形成肉眼可见的“胶疤”或“溢胶”,更可能在后续穿着过程中因受力不均引发开胶风险。检验过程中需重点观察鞋底侧墙、后跟及前掌弯曲部位,确保胶层边缘清晰、无断续,且胶线宽度保持在工艺规定的公差范围内,通常要求胶线连续且宽度波动不超过0.5毫米,以维持整体视觉的整洁与结构的稳定性。
除了静态的胶层分布,结合界面的微观平整度决定了长期使用的安全性。通过标准光源下的目视检查与专用量具测量,需确认鞋底与鞋面接触面无气泡、空洞或未完全浸润现象。气泡的存在意味着有效粘合面积减少,在动态负荷下极易成为裂纹起始点。此外,检验标准强调鞋底表面与胶层过渡区域的平滑度,任何因涂胶不均造成的台阶感或凹陷,均需记录其高度差,一般要求台阶高度低于0.3毫米方可视为合格,这一细节直接关联到成品鞋的跟脚性与舒适度,是外观检验中不可妥协的技术红线。
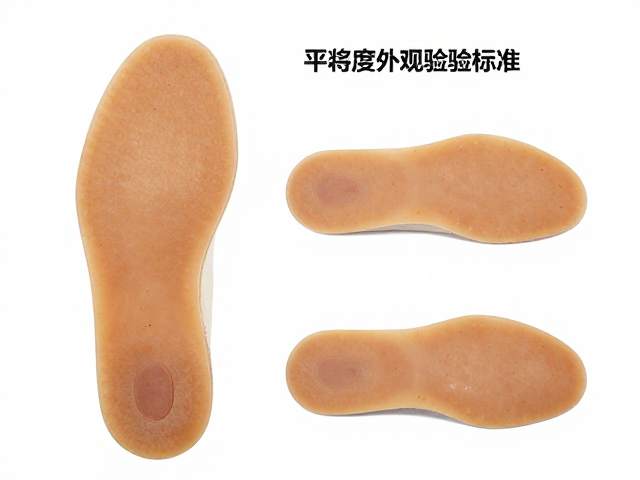
常见外观缺陷的成因分析与排查路径
溢胶与飞边是环保胶层鞋底检验中最高发的外观问题,其根源多在于涂胶工艺参数的失控或模具设计细节的不足。当涂胶量超出鞋底孔隙吸收极限或鞋面覆盖范围时,多余胶料在加压贴合过程中被挤出,形成不规则的凸起。排查时需检查自动涂胶机的出胶压力与速度设置,确认胶枪喷嘴是否堵塞或磨损,同时核对鞋底预涂底涂剂的活化时间,确保胶料在最佳粘度区间进行贴合。若溢胶位置集中在模具分型线附近,则需评估模具排气槽是否通畅,避免气体滞留导致胶料局部堆积。
气泡与虚粘则是另一类典型缺陷,通常由环境温湿度控制不当或鞋底表面处理不彻底引发。环保胶料对施工环境较为敏感,若车间相对湿度超过70%或温度低于15摄氏度,胶料溶剂挥发速度改变,易在界面处残留空气形成气泡。此外,鞋底打磨后的粉尘残留会阻碍胶层与皮革或合成材料的直接接触,导致局部虚粘。解决此类问题需强化前处理工序,确保打磨后使用专用清洁剂去除油脂与粉尘,并严格控制固化阶段的压合时间与压力值,确保胶料充分流动并填充微观空隙,从而获得无缺陷的结合面。
检验设备配置与标准化操作流程
高效的外观检验依赖于标准化的操作环境与专业的辅助工具,肉眼直接观察易受光线与角度影响导致误判,因此需配备高显色指数(CRI>90)的LED标准光源箱,模拟自然日光环境以准确识别胶层色泽差异与微小瑕疵。检验台表面需铺设黑色或深灰色绒布,利用高对比度背景凸显浅色鞋底胶层的细节,同时配备高精度塞尺、游标卡尺以及放大镜,用于量化测量胶线宽度、台阶高度及气泡尺寸。对于批量生产环境,引入自动光学检测系统(AOI)可提升检验效率,通过高分辨率相机捕捉鞋底侧面图像,利用算法识别溢胶、缺胶等异常区域,减少人为疲劳导致的漏检现象。
操作流程的规范性是确保检验结果一致性的基础,标准作业程序要求检验人员在固定距离与角度下进行观察,通常保持视距30-40厘米,视线与鞋底表面成45度角,以同时获取表面光泽信息与立体形态特征。检验顺序应遵循从上至下、从整体到局部的逻辑,先确认鞋底整体对称性与无重大结构性缺陷,再聚焦于鞋头、鞋跟、侧墙等关键粘合区域,逐一排查胶层平整度。每次检验前需校准检测设备,确保光源色温与亮度符合标准规范,并定期使用标准缺陷样品对检验人员进行比对测试,以维持检验判定的客观性与稳定性,避免因个人主观差异导致的质量波动。