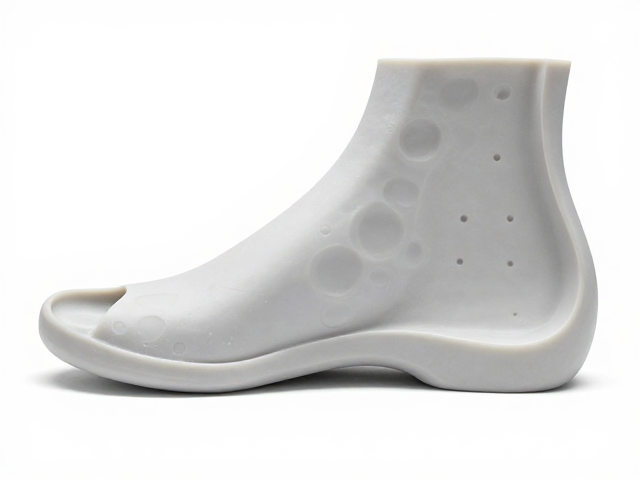
模具压合足弓承托技术的核心原理与结构逻辑
模具压合技术通过高精度金属模具在高温高压环境下,将鞋垫材料中的足弓支撑结构与鞋底中底进行一体化成型。这一工艺并非简单的物理堆叠,而是利用材料分子链在受压状态下的重新排列,使承托部位与鞋体骨架形成严密的物理咬合。足弓区域通常采用高密度EVA或超临界发泡材料,通过模具特定的曲面设计,精准复刻人类足部内侧纵弓的自然生理曲线。这种结构使得受力点能够均匀分散至全脚掌,避免了传统胶粘工艺中因贴合不紧密导致的局部塌陷或滑动现象。
在结构逻辑上,模具压合确保了足弓承托力臂的刚性稳定。当鞋款在生产线上下模时,模具的型腔严格规定了承托块的厚度、弧度以及倾斜角度。这种基于三维数据建模的成型方式,消除了手工组装或简易贴合中可能产生的误差。足弓部位的支撑高度与宽度严格对应不同尺码的脚型数据库,使得每一双鞋在出厂时,其内部空间的几何形态保持高度一致。这种一致性是尺码稳定性的物理基础,确保了穿着者在不同批次、不同尺码的产品中获得相同的足部包裹感与支撑反馈。
尺码稳定性在模具压合工艺中的控制机制
尺码稳定性依赖于模具型腔对材料收缩率的精准计算与补偿。不同材质的发泡材料在高温高压下会产生不同程度的体积变化,模具设计阶段需根据材料特性设定严密的公差范围。例如,在制造特定尺码的鞋款时,模具的足弓凸起部分尺寸需经过严密的热力学计算,以抵消冷却过程中的微观收缩。这种计算并非静态数值,而是结合了材料密度、发泡倍数以及压合压力等多维参数。通过数字化模拟,工程师能够预判材料在成型后的最终形态,从而在模具设计阶段即锁定足弓支撑的几何位置,确保从35码到46码的每一款鞋,其足弓承托点相对于鞋跟和鞋头的距离严格符合人体工学标准。
生产过程中的压力与温度控制是维持尺码稳定性的关键变量。模具压合机通常配备高精度的压力传感器与温控系统,确保每一模次的压合参数完全一致。若压力不足,材料无法完全填充模具型腔,导致足弓支撑部位变薄或弧度缺失,进而改变鞋内空间容积;若温度过高,材料过度流动可能溢出预设边界,造成尺寸偏差。通过自动化生产线对压力曲线和升温降温速率的严格监控,每一双鞋的足弓承托结构都能在微观层面保持一致。这种过程控制的稳定性,使得成品鞋在长期穿着后,其内部结构不易发生不可逆的形变,从而维持长期的尺码适配性。
模具压合技术对穿着舒适度的提升路径
舒适度源于足弓承托结构与人体足部生理特征的动态匹配。模具压合技术允许在承托部位设置精细的微孔或梯度密度结构,以应对行走过程中足弓的细微形变。当脚部落地时,足弓会自然下沉以吸收冲击力,模具成型的承托块需具备相应的弹性模量,既不能因过硬而导致足底筋膜紧张,也不能因过软而失去支撑作用。通过调整模具内芯的硬度分布,可以在足弓最需要支撑的内侧缘设置较高硬度区域,而在靠近足心处保持适度缓冲。这种基于模具成型的梯度设计,使得鞋款能随足部动作提供动态反馈,减少长时间行走带来的疲劳感。
此外,模具压合消除了传统工艺中胶水层带来的异味与硬质感,提升了足部的包裹舒适度。胶粘工艺往往需要在足弓与鞋底之间预留胶水空间,且固化后的胶层可能形成硬质隔离层,影响足部对地面的感知。模具压合使材料间形成分子级结合,界面平整且无异物感。足弓部位与鞋底的无缝连接,减少了鞋内摩擦点,避免了因结构松动导致的足部滑动与摩擦起泡。这种一体化结构不仅提升了初始穿着的跟脚感,更通过稳定的支撑力分布,降低了足部肌肉在行走过程中的代偿性用力,从而在物理结构层面提升了整体的舒适体验。