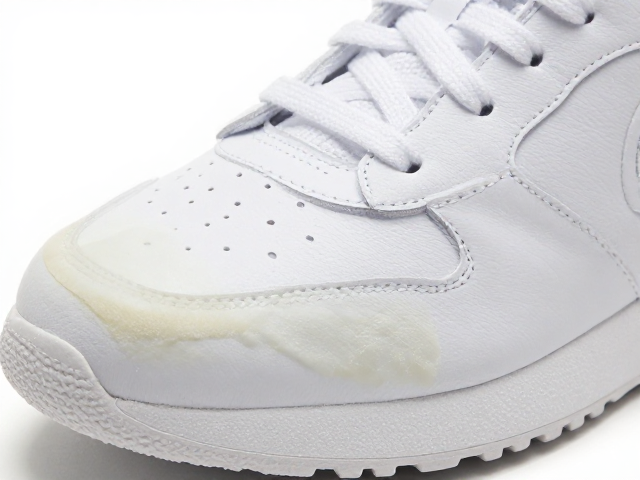
PU鞋面粘合不均的核心成因解析
聚氨酯材料在加工过程中会因环境温湿度产生显著的物理特性波动,这种不稳定性直接影响了粘合界面的分子扩散与交联反应效率。当生产车间温度低于18℃或相对湿度超过70%时,PU表皮的孔隙率变化会导致胶粘剂渗透深度不足,形成局部虚粘或溢胶现象。此外,PU皮革表面的离型剂残留或脱模剂分布不均,会在鞋面与内衬之间形成一层微观隔离层,阻碍胶层与基材形成有效的机械嵌合与化学键合,这是导致粘合力离散度较大的根本物理原因。
机械打磨与表面处理工艺的标准化缺失也是造成粘合瑕疵的关键环节。不同批次的PU材料硬度差异较大,若打磨深度控制不当,过浅无法去除表面弱界面层,过深则破坏皮革纤维结构,降低基材强度。在高速流水线生产中,手工打磨的一致性难以保证,导致鞋面局部粘合面积不足。同时,胶粘剂的涂布均匀性受刮刀角度、压力以及胶液粘度控制的影响极大,胶层厚度若超出0.15毫米的安全阈值,不仅增加材料成本,更易在压合过程中产生气泡或胶层内聚破坏,表现为粘合不均的宏观缺陷。
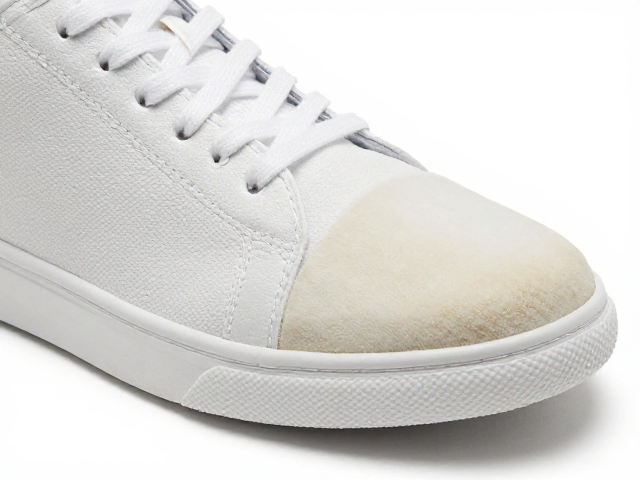
无缝粘连工艺中的关键技术痛点
无缝贴合技术试图通过热熔胶或水性胶实现无针脚连接,但其对工艺参数的敏感度极高。热熔胶在冷却固化过程中的收缩率若未通过配方优化加以控制,会在鞋面与鞋底或部件结合处产生内应力,导致边缘翘曲或粘合面开裂。水性胶虽然环保,但其干燥活化所需的时间窗口较窄,若烘干温度曲线设置不合理,胶层表面结皮而内部溶剂未完全挥发,会在后续压合中形成隐蔽的空鼓,这种缺陷在常规目视检查中难以发现,却在成品测试中表现为粘合失效。
设备精度与模具匹配度决定了无缝粘连的几何一致性。压合机的平行度偏差若超过0.5毫米,会导致鞋面受力不均,局部压力不足造成粘合不牢,而压力过大则可能压溃PU表层纹理,影响外观质量。此外,模具的热传导效率直接影响胶层的活化状态,若模具局部温度不均,会导致粘合区域固化程度差异,形成“硬点”或“软边”。在复杂曲面部位,如鞋头或鞋跟处,由于接触面积小且曲率变化大,胶层难以均匀分布,极易出现缺胶或堆积,成为粘合不均的高发区。
标准化作业流程与过程控制策略
建立基于数据驱动的工艺参数数据库是提升粘合一致性的基础。通过引入红外测温仪和在线粘度计,实时监控胶液涂布温度、粘度及鞋面预热温度,确保工艺窗口处于最佳区间。建议将车间环境温度控制在20±2℃,相对湿度维持在50%-60%,并设置自动调湿系统以抵消季节性波动。对于关键粘合工序,实施首件检验与过程抽检相结合的质量管控机制,利用剥离力测试仪对每批次首件产品进行定量测试,确保粘合强度符合设计标准,及时发现并纠正参数漂移。
优化表面处理与压合工艺是提升粘合可靠性的有效手段。采用自动化激光雕刻或数控打磨设备替代手工操作,确保鞋面处理深度和粗糙度的一致性。在涂胶环节,推广使用高精度喷胶或辊涂设备,结合自动称重系统监控胶量,确保胶层厚度均匀且符合工艺规范。压合过程中,采用分段式加压和恒温固化技术,先低压预粘排除空气,再高压定型,通过恒温烘道完成固化,减少内应力集中。同时,引入视觉检测系统,对粘合后的鞋面进行AI图像分析,识别溢胶、缺胶、气泡等缺陷,实现自动化分拣与反馈修正。
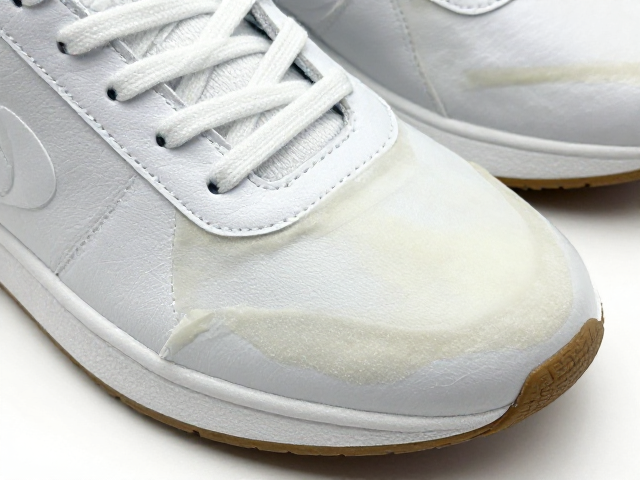
材料选型与供应链协同管理
胶粘剂的性能匹配是决定粘合效果的核心变量。不同配方、不同品牌的胶粘剂与PU材料的相容性存在显著差异,需通过严密的实验室测试筛选最佳组合。重点考察胶层的初粘力、最终剥离强度、耐黄变性及耐水解性能,确保其在实际穿着环境中保持长期稳定。建议建立材料准入机制,对每批次胶粘剂和PU材料进行批次间一致性验证,避免因原材料波动导致粘合质量不稳定。同时,关注环保法规对溶剂型胶粘剂的限制,逐步向高性能水性胶或无溶剂热熔胶过渡,兼顾环保要求与工艺性能。
供应链上下游的信息透明与协同能够显著降低粘合缺陷率。鞋材供应商应提供详细的材料技术参数书,包括表面能、孔隙率、离型剂含量等关键指标,便于鞋企精准匹配工艺参数。建立联合技术攻关小组,针对粘合不均等共性问题进行根因分析,共同开发专用胶粘剂或表面处理技术。通过数字化平台共享生产数据与质量信息,实现从原材料入库到成品出厂的全流程追溯,快速定位问题源头,优化工艺配方,提升整体制造体系的稳健性。