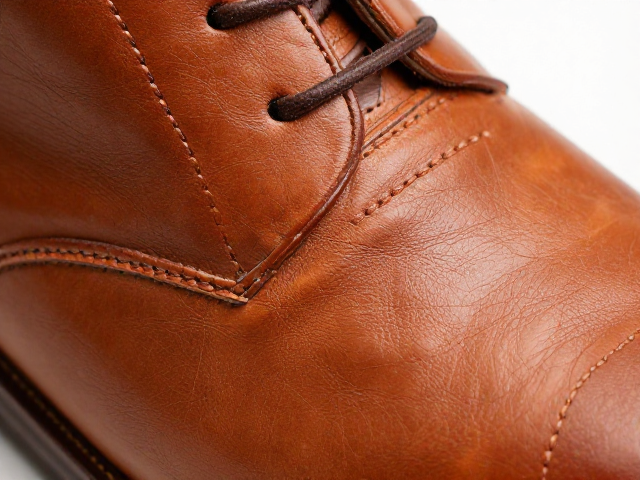
羊皮鞋面烫印纹路的工艺原理与基材适配
羊皮因其毛孔细小、皮质柔软且延展性极佳,成为高档皮具制作的首选材料,但其表面结构相对脆弱,对烫印工艺的热敏感度远高于牛皮或猪皮。烫印工艺的核心在于利用加热后的金属压版,将预先刻有特定纹路的箔纸或颜料层转移至皮革表面。对于羊皮而言,这一过程并非简单的物理压合,而是涉及皮革纤维在高温下的重塑与固定。由于羊皮纤维组织疏松,若温度控制不当,极易导致表面焦化、变硬甚至出现不可逆的裂纹,因此工艺的关键在于精准计算热压参数,使烫印层与皮革表层形成稳定的结合,同时保留皮革原本的柔软触感。
在实际操作中,烫印纹路的清晰度与持久度直接取决于羊皮的预处理状态。未经充分鞣制或涂层过厚的羊皮表面,烫印油墨难以渗透至纤维内部,容易形成浮于表面的硬块,影响美观与耐用性。通常,工艺人员会选择经过轻度打磨或特定涂层处理的羊皮面,以确保烫印箔能均匀附着。不同批次、产地甚至同一张皮的不同部位,其吸水率和耐热性可能存在细微差异,这要求在生产过程中必须进行严密的同批次测试,以确立该批次羊皮的最优烫印参数,避免因材料波动导致成品率下降。
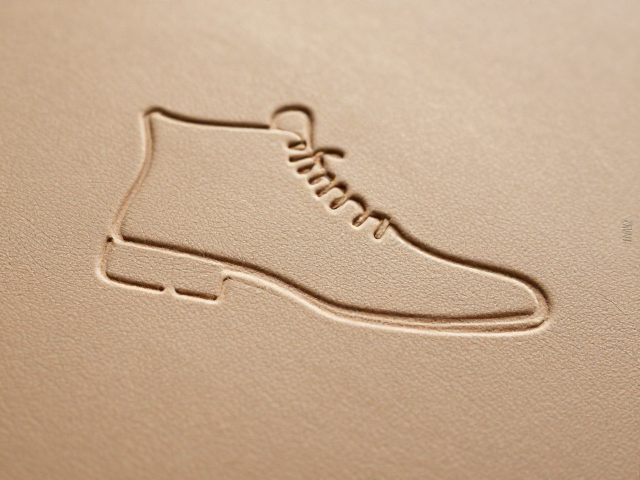
热压定型的温度、压力与时间控制技巧
热压定型的三大核心要素——温度、压力和时间,在羊皮烫印中有着极其严苛的容错空间。温度通常控制在110℃至145℃之间,具体数值需根据烫印箔的类型(如冷转箔或热转箔)及羊皮厚度动态调整。温度过低会导致转移不完全,纹路边缘模糊;温度过高则会瞬间破坏羊皮胶原纤维,造成烫印区域发硬、发脆。现代自动化烫印设备多配备高精度温控探头,能实时监测压版温度,确保每一压的温度一致性,这是传统手工烫印难以比拟的优势。
压力控制同样至关重要,过大的压力会挤压羊皮纤维,导致纹路扁平、失去立体感,甚至压破皮革表面;压力不足则无法使烫印箔与皮革形成足够的物理咬合力。一般建议采用渐进式加压方式,即在接触瞬间施加中等压力,随后保持稳定压力直至冷却定型。时间参数通常保持在2至5秒,这一过程需与冷却时间配合。羊皮散热较快,若压印后立即移开压版,纹路可能因未完全定型而模糊。因此,部分高端工艺会引入冷却定型阶段,在压印后保持压力并通入冷风,加速皮革表面温度降低,从而锁定纹路形态,提升成品的光泽度与清晰度。
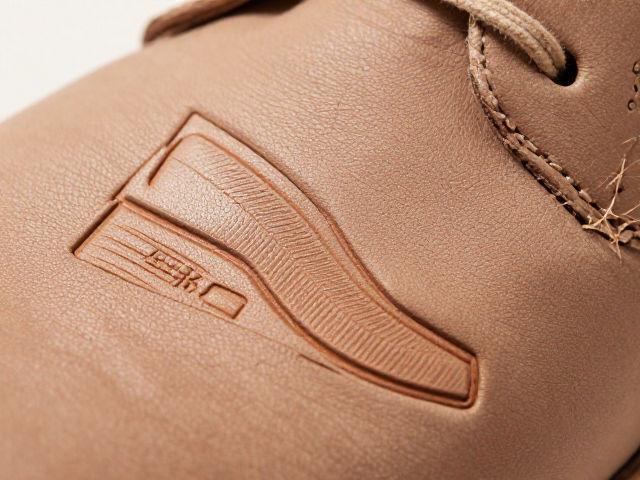
烫印效果的多维解析与缺陷成因分析
优质的羊皮烫印效果应具备边缘锐利、色泽均匀、立体感强且触感柔和的特点。在视觉上,纹路应清晰无断线,无重影或模糊现象;在触感上,烫印区域不应有明显的硬化或凸起,需与周围皮革保持自然的过渡。光泽度方面,根据设计需求,可选择哑光、亮光或金属质感不同的烫印箔,但无论何种质感,均需确保其在皮革表面的附着力,避免日常摩擦下出现脱落或磨损。通过高倍显微镜观察,完美烫印的纹路应呈现均匀的墨层分布,无气泡或空洞,这表明烫印箔与皮革表面形成了严密的贴合。
然而,烫印过程中常出现多种缺陷,直接影响成品质量。常见问题包括烫印不全、即纹路部分缺失,多因压力不足或箔纸未紧贴皮革所致;重影则是因压印时间过长或皮革移动造成;色差不均则可能源于烫印箔批次差异或压版温度不均。对于羊皮而言,还容易出现“烫印发白”现象,这是由于高温导致皮革表面色素轻微分解或纤维结构改变。此外,若烫印后纹路周围出现晕染,通常是因为烫印箔中的粘合剂过量或压印温度过高导致粘合剂流淌。识别这些缺陷的成因,有助于在后续生产中及时调整工艺参数,优化成品率。
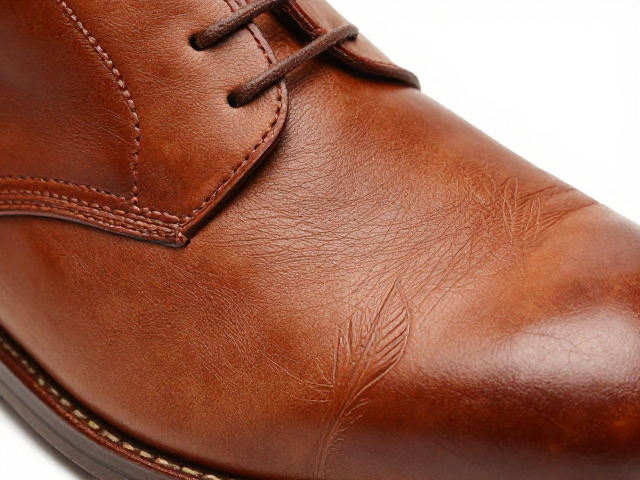
工艺优化与质量控制标准
提升羊皮烫印效果的关键在于建立严密的工艺数据库与质量控制流程。每款羊皮材料在投入生产前,需经过严密的烫印参数测试,记录不同温度、压力、时间组合下的纹路清晰度、硬度变化及附着力数据,形成该材料的专属工艺档案。在实际生产中,实行首件检验与过程巡检制度,定期抽检烫印成品的剥离强度与耐磨性,确保批量生产的一致性。同时,引入自动化视觉检测系统,对烫印纹路进行实时监控,及时发现并剔除存在细微缺陷的产品,减少人工检测的主观误差。
此外,后处理工艺对烫印效果有着显著的修饰作用。烫印完成后,部分羊皮制品需经过轻柔的抛光或涂饰处理,以增强纹路的光泽度并保护烫印层免受外界污染。在储存与运输过程中,需避免高温、高湿环境,防止烫印层因环境变化而发生老化或变形。通过综合优化前段材料选择、中段工艺控制及后段处理技术,能够显著提升羊皮烫印的整体品质,满足高端皮具对工艺细节的严苛要求,实现艺术美感与实用性能的完美统一。