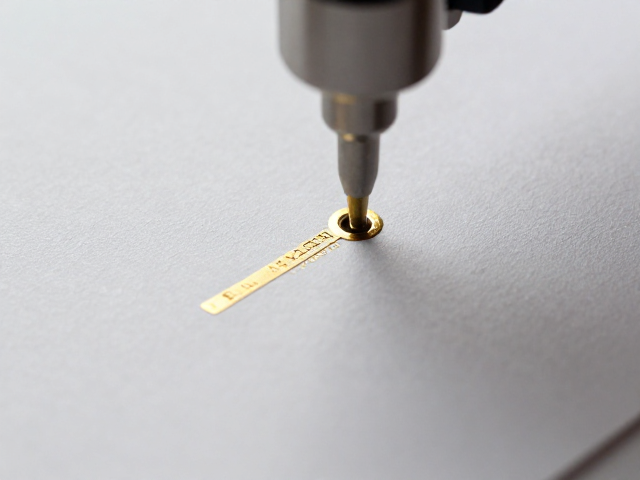
纹路压印与烫金定位的机械精度控制
包装生产过程中的定位精度直接决定了成品视觉效果的精细程度,这一过程高度依赖于模切版与烫金版之间的对位误差控制。在实际工业生产中,通常要求套印误差控制在±0.2毫米以内,这是保证烫金箔能够精准覆盖预设纹路的基础条件。若定位偏差超过此阈值,会导致烫金边缘出现毛刺、断线或重影现象,严重削弱包装表面的整洁度与高级感。
为了实现高精度的定位,设备层面的稳定性至关重要。现代全自动烫印机普遍采用高精度伺服电机驱动,配合精密的齿轮传动系统,能够减少机械运行中的震动与滞后。同时,烫金版与压纹版的材质选择也会影响定位的稳定性,硬质钢版在长期高频使用下不易变形,能确保持续生产中的对位一致性。此外,承印材料的张力控制也是关键变量,纸张或薄膜在传输过程中的拉伸变形若未被有效补偿,会直接导致局部纹路错位。
压纹清晰度与版材表面处理的从属关系
压纹的清晰度主要取决于版材表面的微观处理工艺以及压印压力的分布均匀性。高清晰度的压纹要求版纹边缘锐利、无模糊过渡,这需要通过精密的CNC雕刻或电子雕刻技术来实现。版纹的深度与角度需根据包装材料的厚度与延展性进行计算,过深的纹路可能导致材料纤维断裂,而过浅则无法形成明显的立体触感。
表面光洁度是影响压纹反光的另一大要素。经过镜面抛光处理的压纹版,在压印时能减少材料与版面的摩擦阻力,使压痕更加流畅。在实际应用中,对于需要表现细腻纹理(如皮革纹、木纹)的包装,常采用等高线雕刻技术,通过控制版纹的等高线变化来模拟真实材质的光影效果。这种处理方式能显著提升压纹在光线下的层次感,使图案细节更加分明。
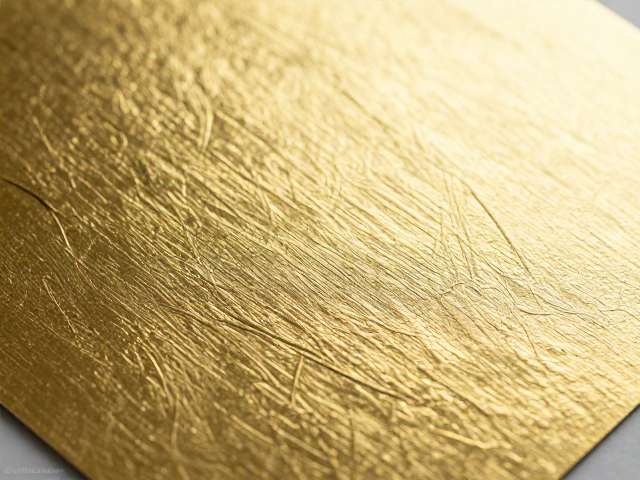
烫金箔材料与压印参数的协同作用
烫金效果的表现不仅取决于印刷位置,更与烫金箔的物理特性及压印参数密切相关。不同材质的烫金箔(如PET、PETP、纸基箔)具有不同的耐热性和附着力,需根据包装材料的表面特性(如光泽度、吸收性)进行匹配。例如,高光泽的卡纸表面通常需要选择附着力强、熔点较高的烫金箔,以确保烫印牢固且色泽饱满。
压印温度、压力和时间三者之间存在严密的平衡关系。温度过高会导致烫金箔过度熔化,引起糊版或变色;温度过低则转移不完全,导致缺金。压力需均匀施加在整个版面,局部压力不足会造成压纹模糊或烫金脱落。在实际操作中,通常需要通过小批量试印来确定最佳参数组合,确保烫金层与压纹结构能够完美融合,形成清晰、立体且持久的视觉效果。
视觉质感提升的综合工艺逻辑
包装质感的提升是一个系统性工程,涉及从设计端到生产端的多重环节。设计阶段需充分考虑工艺实现的物理限制,避免设计出超出设备精度极限的极细线条或复杂渐变,这些细节在量产中极易失真。同时,预留合理的工艺容差,确保烫金与压纹之间留有适当的间距,防止因套印误差导致的视觉杂乱。
生产环节的标准化作业流程是保持质感一致性的保障。从原材料入库检验到成品出厂,每一个环节都需设置严格的质量控制点。例如,定期检查烫金版的老化情况,及时清理版面上的残留胶渍,监控压纹版的磨损程度,这些细微的管理措施能有效避免批量生产中出现的质量波动。通过精细化的过程控制,确保每一批次包装都能呈现出稳定且高水准的视觉质感。