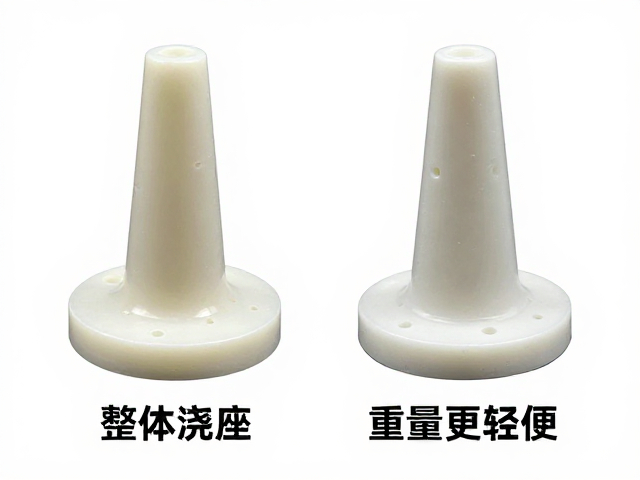
注塑成型与整体浇筑的重量差异机制
注塑成型工艺通过高温高压将熔融塑料注入闭合模具中快速冷却定型,这种高压力环境使得材料分子排列紧密,制品内部致密度极高。由于塑料材料本身的密度特性以及高压填充能够精确控制壁厚,注塑件通常在保持结构强度的前提下,能实现极薄的壁厚设计。这种工艺对材料厚度的控制精度可达微米级别,使得最终成型的零部件在满足功能需求的同时,能够大幅减少材料堆积,从而在体积相近的情况下显著降低整体重量。
相比之下,整体浇筑工艺通常是在开放或半开放模具中,将液态树脂、环氧树脂或聚氨酯等材料倒入后自然固化。由于缺乏高压填充过程,材料内部容易残留微量气泡,且为了应对固化过程中的收缩应力以及确保结构完整性,浇筑件往往需要预留较厚的壁厚。特别是当浇筑体积较大时,材料无法像注塑那样通过流道系统高效填充薄壁区域,导致整体密度相对较低,但单位体积下的材料用量通常高于注塑件,这使得浇筑产品在同等尺寸下往往表现出更重的重量特征。
工艺特性对轻量化设计的影响
注塑成型在轻量化设计方面的优势源于其严密的模具控制和材料流动性管理。现代注塑技术能够处理高流动性工程塑料,这些材料在高压下能轻松填充复杂且精细的结构,允许设计师在关键受力点设置加强筋,而在非受力区域大幅减薄。这种“按需分布”的材料使用策略,使得注塑件在去除冗余材料方面表现优异。例如,在电子外壳或精密齿轮的生产中,注塑工艺可以轻松实现壁厚小于1毫米的结构,而若采用浇筑工艺,如此薄的壁厚极易因固化收缩或气泡问题导致产品开裂或强度不足,迫使设计者增加厚度以弥补缺陷。
整体浇筑工艺在重量控制上更多受限于材料本身的物理属性及固化动力学。浇筑材料多为热固性树脂或水性材料,其粘度较高,流动性较差,难以形成极薄的截面。此外,浇筑过程通常用于制作大尺寸、结构相对简单的部件,如台面、大型装饰件或混凝土基座。在这些应用场景中,为了抵抗重力变形和外部冲击,结构设计必须遵循更保守的力学模型,导致材料利用率低于注塑件。虽然可以通过添加轻质填料来降低密度,但这通常会牺牲材料的机械性能,且难以像注塑那样通过精密模具实现复杂的轻量化几何形状。
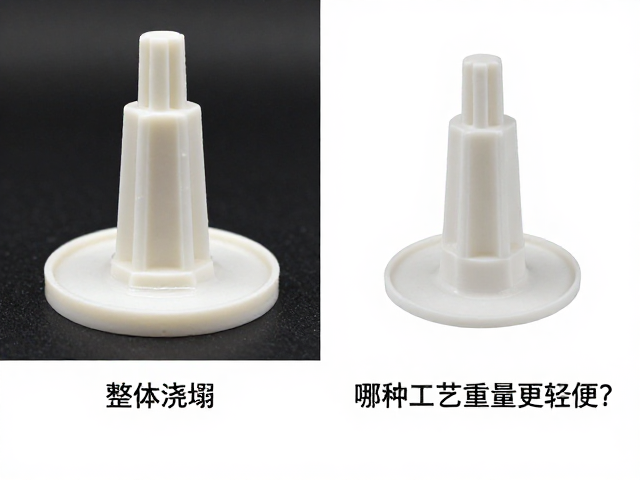
实际案例与数据表现
以常见的ABS塑料为例,其密度约为1.04 g/cm³。在注塑成型一个标准的50mm×50mm×10mm的方形平板时,若壁厚控制在2mm,通过精确的模具设计,该零件重量约为15.6克。若尝试通过整体浇筑工艺制作相同尺寸和壁厚的ABS制品,由于难以控制极薄壁的流动与固化,通常需要增加壁厚至5mm以上以避免缺陷,此时重量将增至约39克,重量增加超过150%。这一数据差异直观地反映了两种工艺在实现薄壁轻量化结构时的能力差距。
在金属或复合材料领域,差异同样显著。以铝合金压铸(类似注塑原理的高压成型)与砂铸或简单浇筑相比,压铸件壁厚可薄至1.5-2mm,而传统浇筑或铸造件壁厚通常需在3-5mm以上以保证无气孔缺陷。以某款手机支架为例,注塑尼龙66材质的支架重量通常在20-30克之间,结构紧凑且轻薄;而若使用环氧树脂浇筑制作同款结构,为保证强度和消除内部应力,壁厚需增加,成品重量往往超过50克,且边缘圆润度和尺寸精度较低,进一步影响了其在轻量化便携设备中的应用潜力。