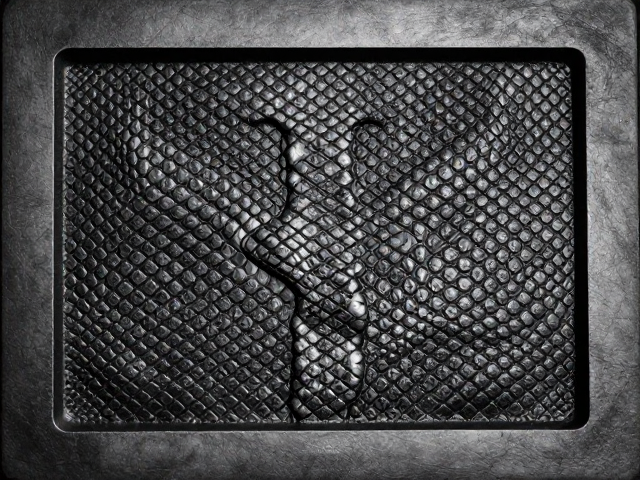
蛇纹肌理的热压成型原理与模具设计
蛇纹凹凸肌理的形成核心在于热压定型过程中的应力分布与材料形变,这一工艺通过高温高压使皮革表层纤维发生不可逆的物理位移。模具表面的微纳级蛇鳞浮雕结构在接触皮革瞬间,利用热量软化皮革内部的胶原蛋白网络,再通过压力迫使纤维间隙重新排列,从而在表面留下清晰的立体纹路。模具的材质选择通常涉及硬化钢或高精度铝合金,其表面光洁度直接影响蛇纹边缘的锐利程度,粗糙的模具表面会导致纹理模糊,而经过精密抛光处理的模具能确保每一片鳞片的层次感分明。
在模具设计阶段,蛇纹的几何参数决定了最终成品的视觉张力。鳞片的大小、排列角度以及深浅比例需要经过严密的数学建模,以模拟自然界蛇皮的不规则美感。设计师通常会根据皮革的厚度和延展性,调整模具的压缩比,过大的压力可能导致皮革断裂,而压力不足则无法形成清晰的立体效果。此外,模具表面的防滑处理也是关键细节,它能防止皮革在热压过程中发生相对滑动,确保每一片鳞纹的位置精准对应,避免出现重影或错位现象,从而维持整体纹理的连贯性与视觉冲击力。
皮革基材的选择与预处理工艺
并非所有皮革都适合进行高难度的蛇纹热压定型,基材的纤维结构紧密程度和含水率是决定成型质量的关键变量。全粒面牛皮因其纤维组织紧密、弹性适中,常被选为首选材料,其天然的纹理基底能很好地承载压印后的立体效果。相比之下,修面皮或复合皮革由于表面涂层较厚,在高温下容易变硬发脆,难以形成柔和自然的过渡,因此较少用于高品质蛇纹工艺。皮革在进入热压工序前,必须经过严格的回潮处理,将含水率控制在标准范围内,过干的皮革在受压时容易脆裂,而过湿的皮革则会导致水分蒸发过快,形成气泡或表面发白。
预处理过程中,皮革表面的平整度处理至关重要。在压印前,皮革需经过扩革机进行拉伸和定型,消除因裁剪或储存产生的内应力,确保基材处于均匀的张力状态。部分工艺还会引入微量的软化剂或保湿液,以增加皮革纤维的柔韧性,使其在承受高温高压时能更好地贴合模具纹路。这一阶段的控制直接影响了后续热压的成败,如果基材处理不当,即使模具精度再高,压印出的蛇纹也会显得僵硬、缺乏生命力,甚至出现边缘发白的瑕疵,严重影响整体质感。
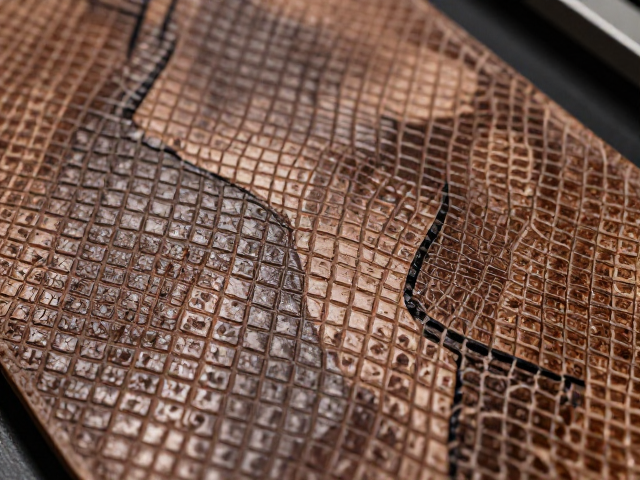
热压定型过程中的温度与压力控制
热压定型的核心在于精确控制温度与压力的动态平衡,这一过程需要克服皮革纤维在高温下易发生降解的风险。通常,热压设备的温度设定范围在80至120摄氏度之间,具体数值需根据皮革种类和涂层特性进行微调。温度过高会导致皮革蛋白质变性,出现焦黄或硬化现象,破坏皮革的透气性和手感;温度过低则无法提供足够的能量使纤维发生塑性变形,导致压痕浅淡,缺乏立体感。现代自动化设备通常配备高精度温控系统,能够实时监测模具温度,确保热压过程中温度分布的均匀性,避免局部过热或冷区导致的纹理不一致。
压力参数同样需要精细化调节,通常采用渐进式加压策略,即在初始接触阶段使用较低压力使模具与皮革充分贴合,随后迅速增加压力至预定值,保持数秒至数十秒后卸压。这一过程利用了皮革在受力初期的流动性,使其能够填充模具的每一个微小细节。压力的大小需与温度相匹配,高温下皮革软化,所需压力相对较小;低温下则需要更大的压力来强制纤维移位。此外,保压时间的控制直接影响纹理的持久性,过短的保压时间可能导致纹理在冷却后回弹,过长的时间则可能降低生产效率并增加能耗,因此需通过大量实验确定最佳的时间窗口。
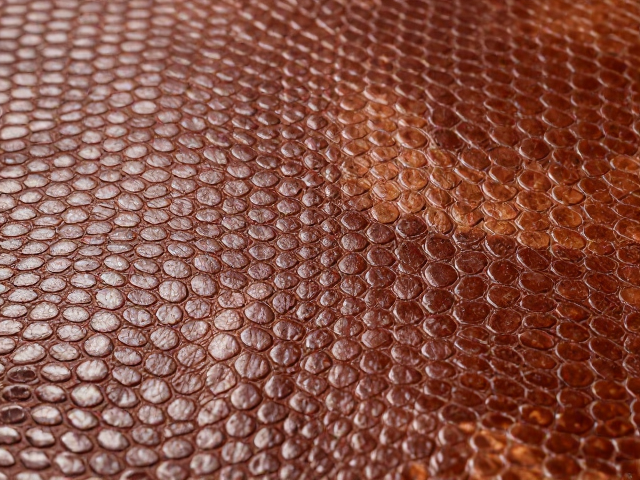
后整理工艺对质感与耐用性的强化
热压定型后的皮革表面虽然已形成蛇纹肌理,但为了提升其耐用性和视觉质感,通常需要进行一系列后整理工序。首先,需要进行冷却定型,使皮革在受压状态下自然冷却,固定纤维的新形态,防止纹理回弹。随后,表面喷涂或擦拭专用的保护剂,这些保护剂通常含有硅酮或聚氨酯成分,能在皮革表面形成一层透明的保护膜,增强耐磨性和抗污能力,同时提升蛇纹的光泽度,使纹理在光线下呈现出更丰富的层次变化。
此外,柔韧性处理是提升耐用性的关键步骤。经过高温高压后,皮革纤维可能变得僵硬,通过加入柔顺剂进行滚筒揉搓或喷淋处理,可以恢复皮革的柔软手感和延伸率。这一过程有助于皮革在后续成鞋或皮具制作中,适应弯曲和拉伸的使用场景,避免蛇纹边缘因应力集中而出现开裂或剥落。通过科学的后整理,蛇纹皮革不仅保留了独特的视觉美感,更在物理性能上达到了实用标准,确保了产品在长期使用中的稳定性和耐用性,从而真正实现质感与实用性的双重提升。