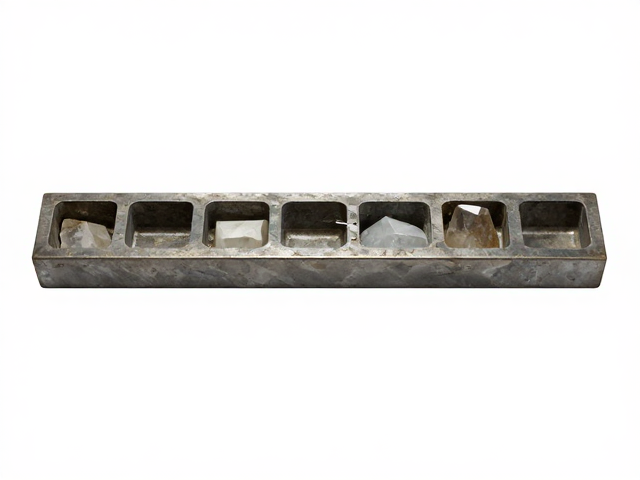
槽镶晶石的物理特性与基底准备
槽镶工艺利用金属边框的侧壁压力将宝石固定,这种结构对宝石的切工形态有着严格的排他性要求,通常仅适用于直径相近、切工规整的长条形或矩形晶石。在开始定位前,必须确保金属底槽的宽度与宝石腰棱宽度存在微小的公差范围,过紧会导致镶嵌时应力集中引发崩口,过松则会在日常佩戴中因震动产生松动异响。基底金属的平整度直接决定了最终成品的稳固性,任何微小的凹凸不平都会导致宝石受力不均,因此在操作前需使用高精度打磨工具对槽位进行抛光处理,消除金属毛刺,为晶石提供均匀的承托面。
实际应用中,金属的延展性与硬度是决定镶嵌成败的关键变量。高硬度金属如铂金或18K金虽然能提供极佳的稳固度,但延展性相对较低,在推压边框时需要更精细的力度控制;而足金等软金属虽然易于塑形,却容易因长期受力变形而导致宝石松动。因此,在定位阶段需根据金属特性调整槽位的预留空间,对于硬度较高的合金材料,槽宽可适当预留0.1至0.2毫米的缓冲位,以应对金属在冷加工过程中的微观形变,确保晶石能够顺畅滑入预定位置而不产生过大的径向挤压。
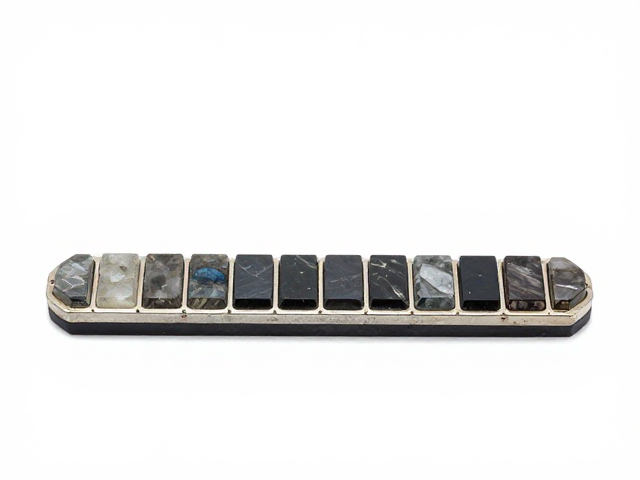
精准定位与排布逻辑
视觉上的“显大”效果并非单纯依赖单颗宝石的尺寸,而是源于严密的排布逻辑与金属间隙的最小化控制。在定位过程中,应采用“先中心后边缘”的策略,先固定中央主石或第一颗基准石,以此为中心向两侧延伸排列。每颗晶石之间的金属间隔(俗称“金边”)应控制在视觉不可察觉的范围内,理想状态下金属边宽度不超过0.3毫米,这样能最大限度地利用整体轮廓面积,使晶石表面形成连续的反光平面,从而在视觉上拉伸整体宽度。
定位工具的选择直接影响排布的精准度,推荐使用高精度的定位夹具或带有微米级刻度的专用压板,而非依赖肉眼观察。在批量排布时,需定期使用放大镜检查相邻宝石腰棱的齐平度,若发现某颗宝石略高或略低,需立即调整其前后位置,因为微小的高度差会在光线下形成阴影断层,破坏整体的连贯性,削弱“显大”的视觉冲击力。此外,排布时需考虑宝石切面的对称性,确保相邻宝石的光学切面方向一致,使光线在整体表面形成均匀的漫反射,增强整体的亮度与存在感。
镶嵌压力分配与稳固性测试
槽镶的稳固性核心在于金属边框对宝石侧壁的包裹度与压力分布的均匀性。在推压金属边包裹宝石时,应使用圆头镶针或专用压边工具,从宝石中心向两端交替施力,避免单点受力导致宝石倾斜或金属变形。压力的大小需以金属边能紧密贴合宝石腰棱且不产生可见缝隙为准,过大的压力可能导致宝石内部产生隐性裂纹,而压力不足则无法形成有效的机械锁死。对于长条形排镶,还需注意金属边的连续性,确保每一段金属边框都能独立承担该区域宝石的固定力。
完成镶嵌后的稳固性测试是不可或缺的环节,需通过轻微的摇晃测试观察宝石是否有位移或异响。在实际操作中,可使用软毛刷轻轻扫过宝石表面,模拟日常佩戴中的轻微摩擦,若此时听到金属与宝石间的摩擦声,说明定位存在偏差或压力不足,需重新调整。此外,还需检查金属边框与宝石接触点的光滑度,确保无尖锐金属点接触宝石,以免长期佩戴中因摩擦导致宝石腰棱磨损或金属划伤,影响成品的耐久性与美观度。